简单款带锯切纸机锯条振动?一文理清原因与优化方法
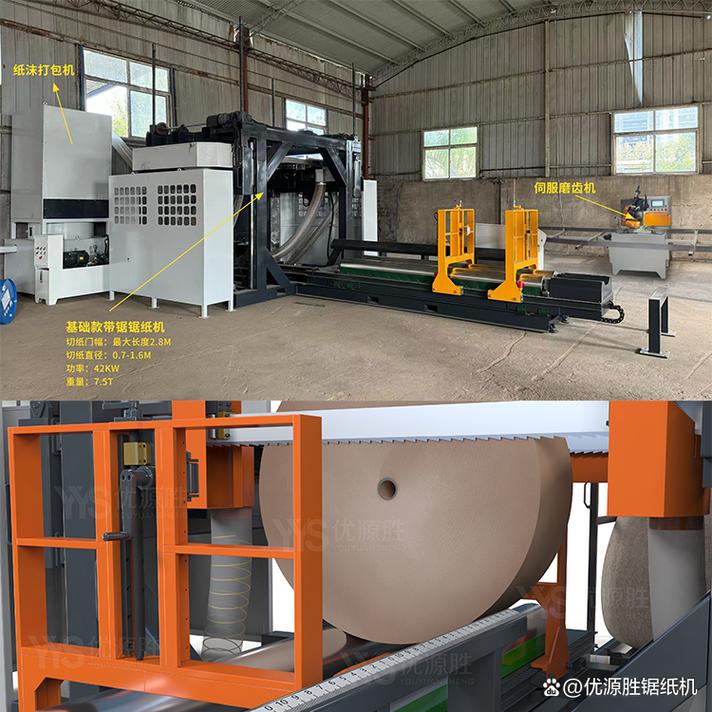
在纸品加工行业,简单款带锯切纸机因其结构简单、操作便捷、成本低廉而应用广泛。但在实际使用中,锯条振动是一个常见且令人头疼的问题。振动不仅影响切口质量、产生噪音,还会缩短锯条寿命,甚至引发安全隐患。本文将从设备结构、操作和维护角度,系统分析锯条振动的原因,并提供可落地的优化方法。
一、锯条振动的主要原因
- 锯条本身问题
- 锯条张力不足或过大:张力不足会导致锯条在高速运行时松弛,产生横向振动;张力过大会增加锯条应力,引发高频振动。
- 锯条接头不平整或焊接不良:接头处厚度不均或存在裂纹,旋转时产生周期性冲击。
- 锯条齿形参数不当:齿距过大、齿喉过深或锯齿磨损不均,导致切削力波动。
- 锯条局部弯曲或扭曲:运输、安装或使用中造成变形,运行不平稳。
- 锯轮与导向系统问题
- 锯轮不平衡或表面损伤:锯轮动平衡差、轮缘磨损或粘附杂物,引起周期性振动。
- 锯轮轴承磨损或间隙过大:导致锯轮径向跳动,放大振动。
- 导向块(或导向轮)磨损或调整不当:间隙过大起不到导向作用,间隙过小则摩擦发热,均可能诱发振动。
- 上下锯轮不平行或不对中:造成锯条跑偏与扭振。
- 设备基础与结构问题
- 机架刚性不足或地脚螺栓松动:设备整体共振或晃动。
- 电机与皮带传动问题:皮带松紧不适、皮带轮不平衡,传递振动。
- 进料系统不稳定:送料辊跳动或纸垛倾斜,使切削负载突变。
- 操作与工艺参数问题
- 进给速度过快或过慢:过快导致切削力剧增,过慢引起锯条空转颤动。
- 纸垛未经压实或夹紧不牢:材料松动诱发振动。
- 锯条选型与纸种不匹配:如厚纸用细齿锯条,排屑不畅,负载波动。
二、针对性优化方法
- 锯条管理与调整
- 定期检查并调整锯条张力至设备推荐值(通常通过张力装置或配重调节)。
- 使用前检查锯条接头,必要时重新焊接或更换锯条;确保锯条无扭曲、无裂纹。
- 根据纸张厚度和材质选择合适的齿距与齿形,磨损严重的锯条应及时修磨或更换。
- 锯轮与导向系统维护
- 定期清洁锯轮表面,做动平衡校正;更换磨损超限的轴承。
- 精确调整导向块间隙(一般0.1~0.2mm),磨损后及时更换;确保上下锯轮平行度与对中。
- 检查并紧固锯轮轴锁紧螺母,防止松动。
- 设备基础与传动优化
- 加固机架,检查并锁紧地脚螺栓;在设备与基础间增加减振垫。
- 调整电机皮带张紧度,更换不平衡的皮带轮;考虑使用变频器平稳启停。
- 检查送料辊轴承与平行度,确保纸垛压实且夹紧可靠。
- 工艺参数规范化
- 根据纸种和厚度设定合理的进给速度,避免超负荷切削;通过试切确定最佳参数。
- 保持锯条锋利,定期清理齿缝纸屑;对于厚纸可采用分层切割以减少负载波动。
- 操作人员应经过培训,避免野蛮进料或急停急启。
三、
简单款带锯切纸机的锯条振动往往是多因素叠加的结果,需从锯条、锯轮、导向、基础、操作五个维度逐项排查。通过建立日常点检制度、规范张力调整与导向间隙维护、优化切削参数,可显著降低振动,提升切口质量与设备寿命。若振动问题持续存在,建议借助振动测试仪器进行频谱分析,精准定位振源,实现根本性治理。